

El sistema de enfriamiento es importante para las líneas de filamentos. Para confirmar si el sistema de enfriamiento funciona de manera efectiva en la producción de hilo de filamento, puede considerar los siguientes factores:
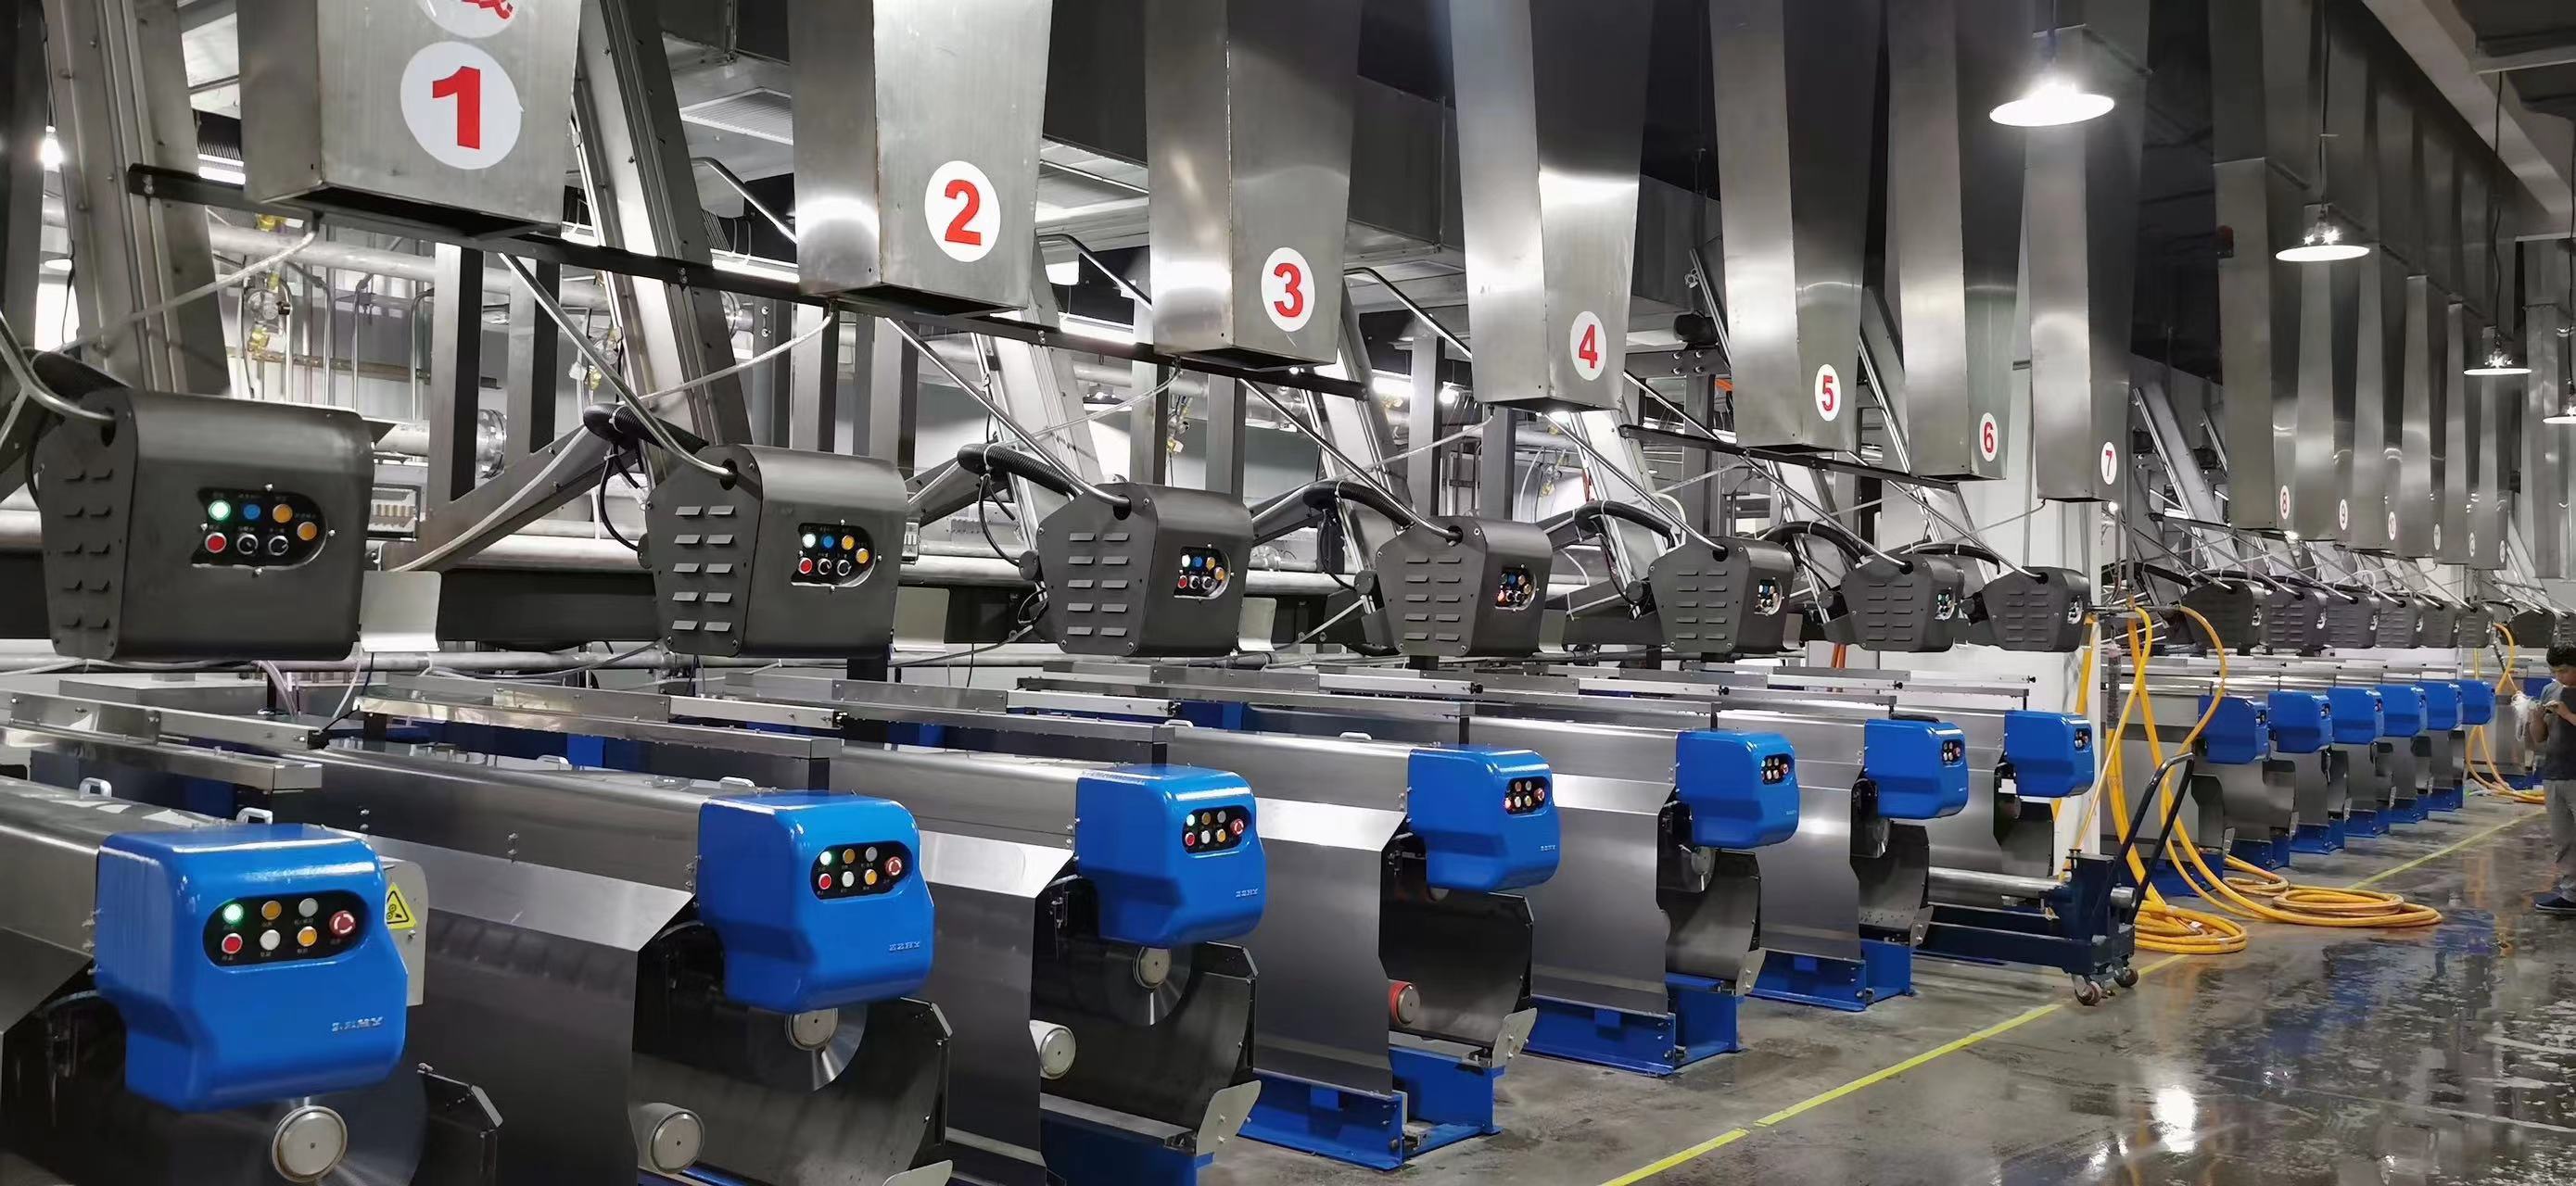
Enfriamiento de filamentos: Compruebe que el sistema de enfriamiento proporcione un enfriamiento suficiente y constante a los filamentos. Estos deben enfriarse rápidamente hasta la temperatura deseada para solidificarse y estabilizarse eficazmente.
Uniformidad: Evalúe la uniformidad del enfriamiento a lo largo y ancho del haz de filamentos. Asegúrese de que el proceso de enfriamiento sea uniforme en toda la sección transversal del haz para evitar variaciones en las propiedades a lo largo del hilo.
Calidad del hilo: Evalúe la calidad del hilo producido. El sistema de enfriamiento debe dar como resultado un hilo con las características deseadas, tales como la orientación molecular adecuada, la resistencia a la tracción, la elongación, la contracción y otras propiedades especificadas.
Parámetros del proceso: Supervise y controle los parámetros del proceso relacionados con el sistema de enfriamiento, como la temperatura del aire/agua de enfriamiento, el caudal, la presión y el diseño de la boquilla. Estos parámetros deben optimizarse para lograr la velocidad y el perfil de enfriamiento deseados.
Inspección visual: Realice inspecciones visuales de los filamentos y el hilo durante la producción. Busque cualquier signo de enfriamiento inconsistente, como una apariencia superficial irregular, variaciones en el diámetro o defectos visibles.
Monitoreo del desempeño: Monitorear y registrar continuamente los parámetros relevantes del proceso, incluyendo temperatura, presión y tiempo de enfriamiento, para asegurar que se mantengan dentro del rango especificado. Cualquier desviación debe identificarse y corregirse de inmediato.
Control de calidad: Realice pruebas de calidad periódicas al hilo producido para verificar que cumpla con las especificaciones y estándares requeridos. Esto puede incluir pruebas de resistencia, elongación, encogimiento, denier, solidez del color y otras propiedades relevantes.
Al evaluar estos factores e implementar controles y pruebas de calidad periódicas, puede garantizar que el sistema de enfriamiento funcione correctamente y produzca hilo de filamento de la calidad deseada. También es importante considerar los requisitos o estándares específicos de su proceso de producción y ajustar el sistema de enfriamiento en consecuencia.
Y normalmente hay dos tipos de enfriamiento para que usted elija:
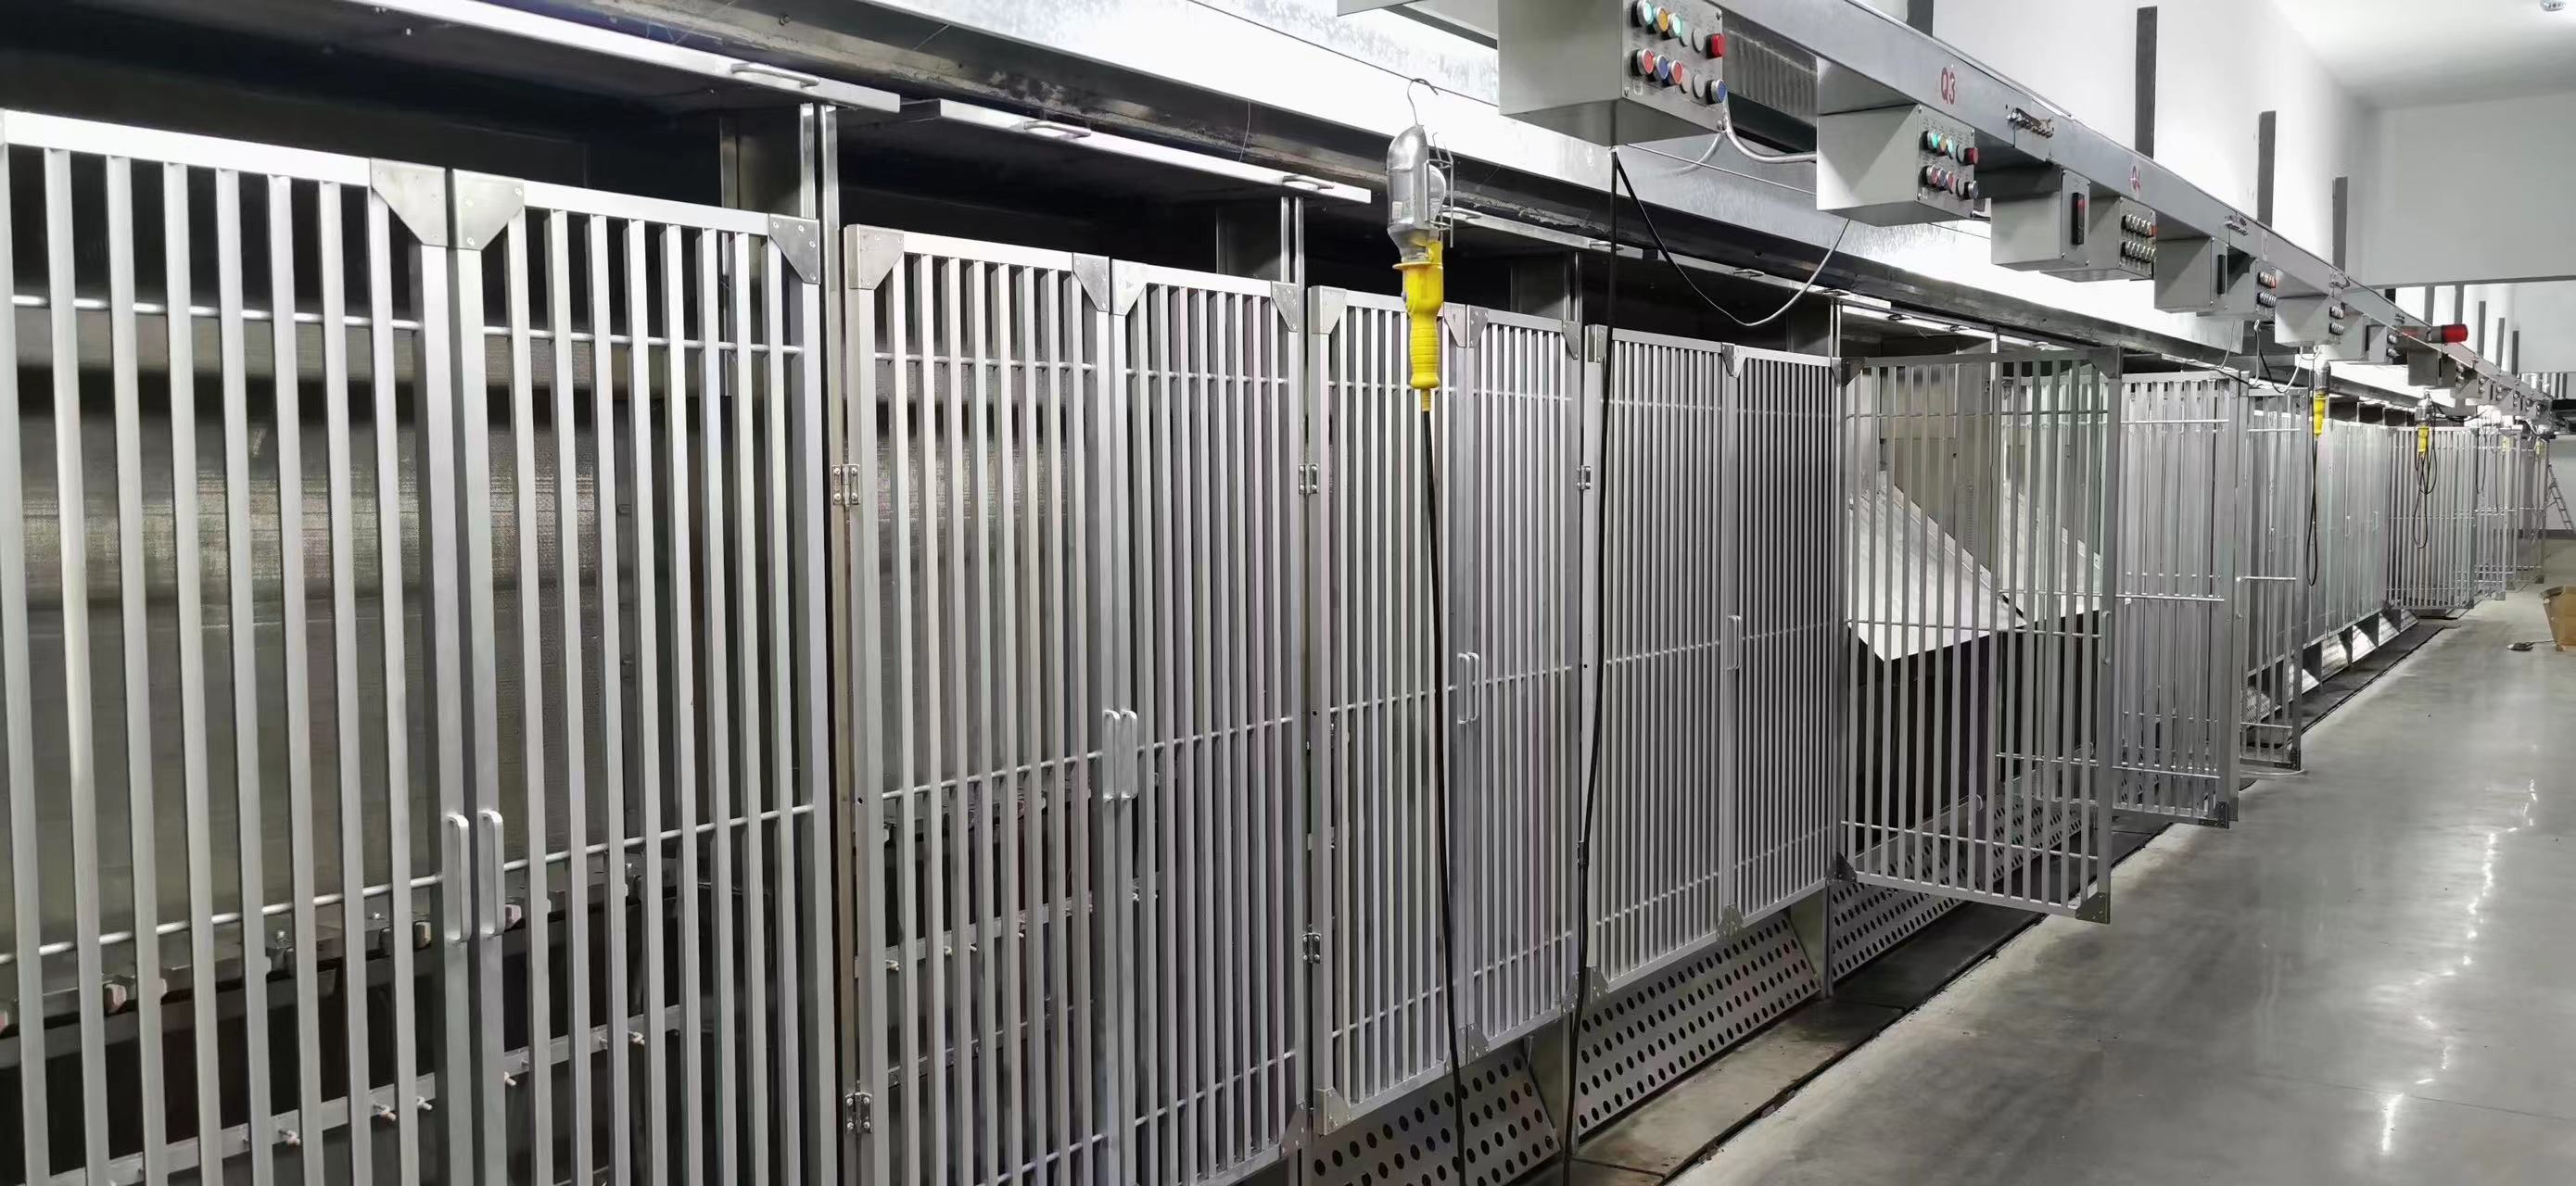
El enfriamiento EVO (Edge-Variable Overfeed) y el enfriamiento cruzado son dos técnicas diferentes que se utilizan en la producción de hilo de filamento. Estas son sus principales diferencias:
Enfriamiento EVO (sobrealimentación variable en los bordes): El enfriamiento EVO es una técnica especializada que se utiliza principalmente en la producción de hilo FDY (hilo totalmente estirado). Consiste en controlar la velocidad de enfriamiento de los filamentos, específicamente en los bordes o orillos del hilo. Al ajustar la sobrealimentación de los filamentos en los bordes durante el proceso de enfriamiento, se crea una contracción diferencial entre el centro y los bordes del hilo. Esta contracción diferencial contribuye al desarrollo de una estructura de rizo deseada y a una mayor densidad en los hilos FDY.
Enfriamiento cruzado: El enfriamiento cruzado, por otro lado, es un proceso que se realiza inmediatamente después de la extrusión de los filamentos en la producción de hilo de filamento. Consiste en someter los filamentos a un método de enfriamiento rápido, como el uso de aire o agua fría, para solidificarlos y estabilizarlos. El enfriamiento cruzado ayuda a preservar la orientación molecular y las propiedades físicas deseadas de los filamentos. Se utiliza comúnmente en diversos tipos de producción de hilo de filamento, incluidos POY (hilo parcialmente orientado) y FDY.
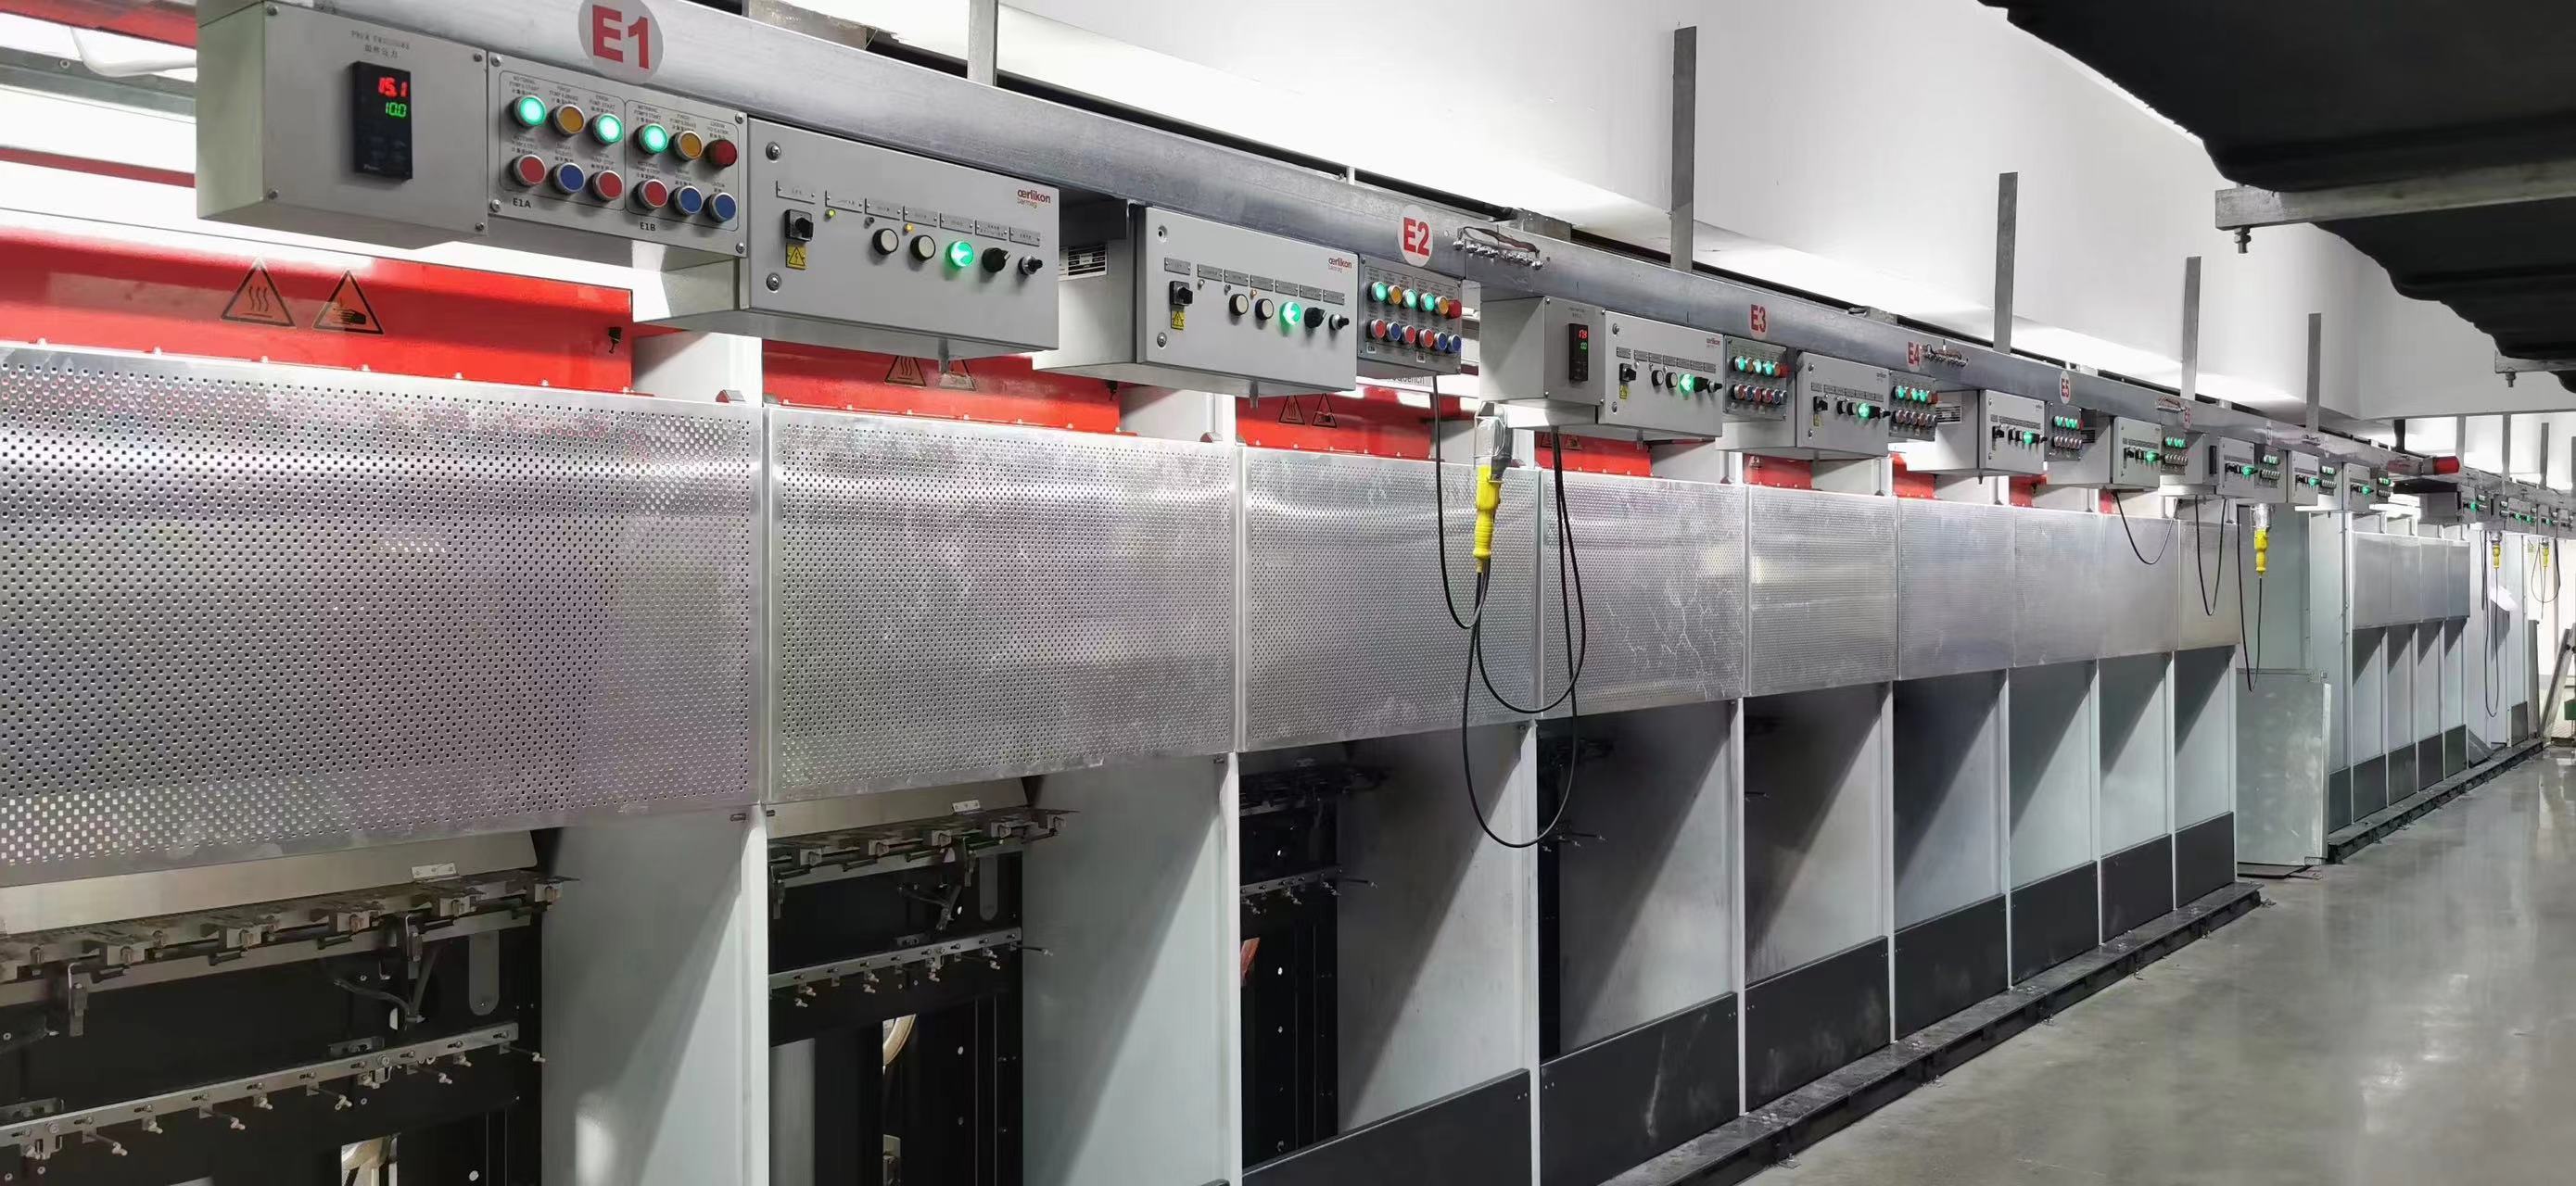
En resumen, la principal diferencia entre el enfriamiento EVO y el enfriamiento cruzado radica en su propósito y efecto. El enfriamiento EVO está diseñado específicamente para generar una contracción diferencial y lograr la estructura de rizo y el volumen deseados en los hilos FDY. El enfriamiento cruzado, por otro lado, es un proceso de enfriamiento general que se aplica para estabilizar los filamentos y preservar su orientación molecular y propiedades físicas en diferentes tipos de producción de hilo de filamento.
Fecha de publicación: 5 de junio de 2023